Punto de revisión
¿Por qué su línea de agua produce menos de lo esperado?
Una llenadora parada no siempre necesita reparación o mayor velocidad. Primero compruebe qué significa su estado y qué suceso inicia la espera en la línea.
Respuesta directa
¿Por qué una línea de agua produce por debajo de lo previsto?
Punto de revisión 01
Defina estados y causas por separado
Para una botella y un embalaje concretos, relacione cada etiqueta del controlador con una condición observable. Registre modo de producción, estado y motivo de parada en campos distintos. Una señal genérica de parada o suspensión puede agrupar causas diferentes. Si las botellas avanzan pero el conteo bueno es bajo, concilie rechazos, retenciones y puntos de conteo antes de atribuirlo a una espera.
- Valide origen de señal, prioridad y marca temporal con el técnico responsable.
- Separe paradas planificadas, retenciones de calidad y seguridad; nunca anule un enclavamiento.
Punto de revisión 02
Reconstruya una cronología común
Utilice la misma ventana para todas las máquinas. Anote zona horaria, desfase de relojes, frecuencia de muestreo y datos ausentes. Añada transiciones, códigos de motivo, niveles de pulmón y contadores definidos. Si la incertidumbre supera la separación entre sucesos, deje el orden sin resolver.
- Conserve las marcas originales y explique cualquier corrección de alineación.
- Contraste entradas y salidas; el número de alarmas de la llenadora no basta.
Punto de revisión 03
No convierta una espera propagada en otra pérdida
Ejemplo ilustrativo, no resultado de cliente: la empaquetadora falla de 10:00:00 a 10:01:00; la llenadora queda bloqueada de 10:00:20 a 10:01:20. Cada máquina suma 60 segundos, con 40 de solapamiento. La unión dura 80, no 120 segundos. Para valorar producto perdido hacen falta inventario intermedio y conteos buenos finales.
- Considere el fallo inicial una hipótesis que debe verificarse, no la causa raíz demostrada.
- Registre también los 20 segundos de recuperación de la llenadora tras reiniciarse la empaquetadora.
Punto de revisión 04
Prepare la decisión de compra con evidencia
Repita la observación en el mismo formato y conforme al procedimiento aprobado. La falta de alimentación dirige la revisión hacia el suministro; el bloqueo hacia la aceptación posterior. Un problema interno necesita investigación específica. Compare propuestas de velocidad, acumulación o sustitución sólo después de revisar esta secuencia.
- Envíe formato, diccionario de estados, cronología, ocupación y puntos de conteo bueno/rechazado.
- Marque incógnitas; confirme la mejora con producción aceptada sostenida, no sólo con el reinicio.
Punto de revisión 05
Exija una propuesta que pueda comprobarse
Una empaquetadora más rápida, más transportador o un cambio de control deben responder a un evento observado. Pregunte qué condición cambiará, por qué disminuirá la espera y qué dato refutaría la explicación. Acuerde formato, periodo, punto de conteo y condiciones permitidas antes de comparar registros. Revise existencias al inicio y al final: una prueba corta puede parecer mejor porque consume botellas acumuladas o deja más producto sin terminar. Si coinciden varios cambios, presente el resultado conjunto y no atribuya toda la mejora a un componente.
- Para cada propuesta, registre cambio esperado, responsable de revisión y evidencia para aceptar o descartar la explicación.
- Compare periodos representativos repetidos, producto aceptado, rechazos y recuperación; declare cambios de material, servicios u operación.
Referencia terminológica, no certificación del equipo
| Registro | Intervalo del ejemplo | Duración |
|---|---|---|
| Fallo interno de empaquetadora | 10:00:00–10:01:00 | 60 s |
| Llenadora bloqueada | 10:00:20–10:01:20 | 60 s |
| Unión; solapamiento de 40 segundos | 10:00:00–10:01:20 | 60 + 60 − 40 = 80 s |
Use la imagen para revisar interfaces, no como promesa de modelo final.
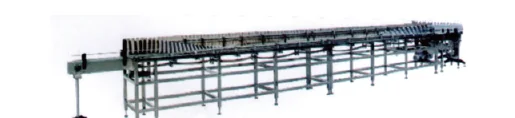
Suministro de botellas
Compruebe la alimentación anterior a la llenadora.
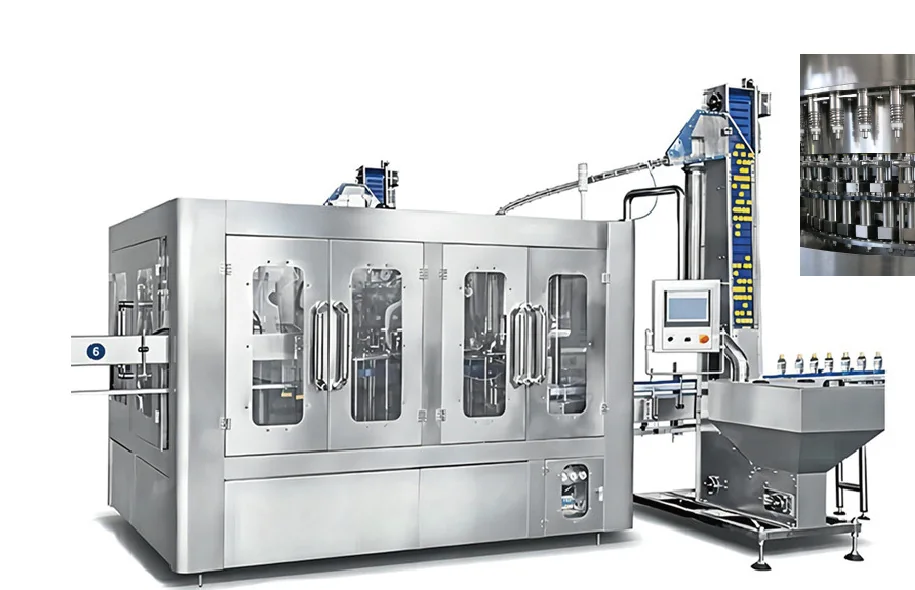
Centro de llenado
Separe estado y motivo de parada.
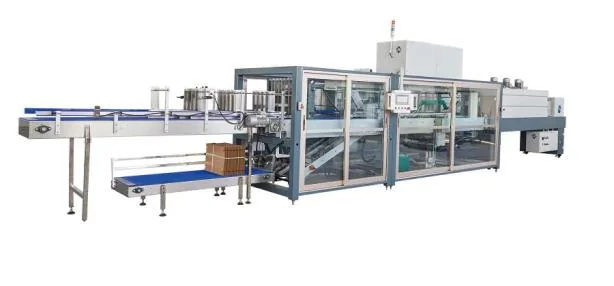
Embalaje posterior
Compruebe si el equipo posterior recibe la salida.
Referencia representativa de equipo. La configuración final es específica del proyecto. Fuente: Catálogo Allot Tech 2026.
Punto de revisión
Preguntas frecuentes
Orientación de planificación sujeta a datos confirmados del proyecto.
¿Sustituir la máquina que más tiempo permanece parada?
No sólo por ese dato. Puede estar esperando por un suceso ajeno; diferencie fallo interno, recuperación y efecto sobre el producto aceptado.
¿PackML garantiza el significado de mis señales?
No. Su terminología sirve de referencia; la documentación del proveedor y el mapa instalado deben confirmar las señales reales.
¿Qué hago si el histórico no recoge microparadas?
Declare los límites de muestreo y tiempo. Solicite una observación autorizada de mayor resolución; datos ausentes no equivalen a pérdida cero.
¿Qué permite revisar técnicamente una solicitud de mejora?
Envíe cronología e incertidumbre, diccionario de estados, ubicación de contadores y niveles de acumulación inicial y final. Formule la decisión y separe observaciones de hipótesis. Pida identificar datos faltantes antes de recomendar una sustitución; un presupuesto sin ese vínculo no demuestra más producción.
Punto de revisión