Ponto de revisão
Por que sua linha de água perde produção boa?
Mais tempo parado não significa automaticamente que a máquina deve ser substituída. Confirme o significado dos estados e o evento que inicia a sequência.
Resposta direta
Por que uma linha de água fica abaixo da produção esperada?
Ponto de revisão 01
Separe estado, motivo e modo de operação
Associe cada nome do controlador a uma condição observada no formato de referência. Registre modo, estado e motivo em campos distintos. Um sinal genérico de parada ou suspensão pode esconder causas diferentes; ausência de alarme não comprova prontidão. Se as garrafas circulam mas a contagem boa é baixa, reconcilie rejeições, retenções e pontos de contagem antes de atribuir o problema à espera.
- Valide origem, prioridade dos estados e horário com o responsável técnico.
- Separe segurança, retenção de qualidade e parada planejada; nunca contorne intertravamentos.
Ponto de revisão 02
Use uma janela e um relógio comuns
Documente fuso horário, desvio dos relógios, intervalo de amostragem e registros ausentes. Colete transições, códigos de motivo, níveis de acumulação e contadores com fronteiras definidas. Quando dois eventos ficam dentro da incerteza temporal, não escolha uma ordem sem evidência.
- Preserve horários brutos e explique qualquer correção.
- Compare os equipamentos vizinhos, não apenas o total de alarmes da enchedora.
Ponto de revisão 03
Não some espera propagada como nova perda da linha
Exemplo ilustrativo, não dados de cliente: a empacotadora falha de 10:00:00 a 10:01:00; a enchedora fica bloqueada de 10:00:20 a 10:01:20. Cada uma registra 60 segundos, com 40 de sobreposição. A união dura 80, e não 120 segundos. A perda de produto vendável exige também estoques intermediários e contagens boas finais.
- Trate o primeiro evento como possível iniciador, não como causa raiz comprovada.
- Mantenha os 20 segundos de recuperação após a retomada da empacotadora no registro.
Ponto de revisão 04
Revise a evidência antes de escolher equipamentos
Repita a observação no mesmo produto conforme procedimento autorizado. Falta de alimentação direciona a revisão ao fornecimento; bloqueio, à descarga e recepção a jusante. Uma condição interna precisa de investigação própria. Só então compare velocidade, pulmão ou substituição.
- Envie formato, dicionário dos estados, cronologia, ocupação e pontos de contagem boa/rejeitada.
- Declare incógnitas e comprove a melhora com produção aceita sustentada; esta análise não valida segurança.
Ponto de revisão 05
Exija uma proposta que possa ser testada
Uma empacotadora mais rápida, mais transportador ou uma alteração de controle devem responder a um evento observado. Pergunte qual condição mudará, por que a espera cairá e qual resultado refutaria a explicação. Combine formato, janela, fronteira de contagem e condições permitidas antes de comparar. Confira estoque em processo inicial e final: um teste curto pode parecer melhor por consumir garrafas acumuladas ou deixar mais produto incompleto. Se várias mudanças ocorrerem juntas, apresente o resultado combinado sem atribuir todo o ganho a um componente.
- Para cada proposta, registre mudança esperada, responsável pela revisão e provas para aceitar ou rejeitar a explicação.
- Compare janelas representativas repetidas, contagens aceitas, rejeições e recuperação; declare alterações de materiais, utilidades ou equipe.
Referência de termos, não certificação de equipamento
| Registro | Intervalo do exemplo | Duração |
|---|---|---|
| Falha interna da empacotadora | 10:00:00–10:01:00 | 60 s |
| Enchedora bloqueada | 10:00:20–10:01:20 | 60 s |
| União; sobreposição de 40 segundos | 10:00:00–10:01:20 | 60 + 60 − 40 = 80 s |
Use a imagem para avaliar a interface, não como promessa do modelo final.
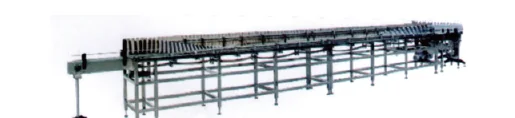
Alimentação de garrafas
Confira o fornecimento antes da enchedora.
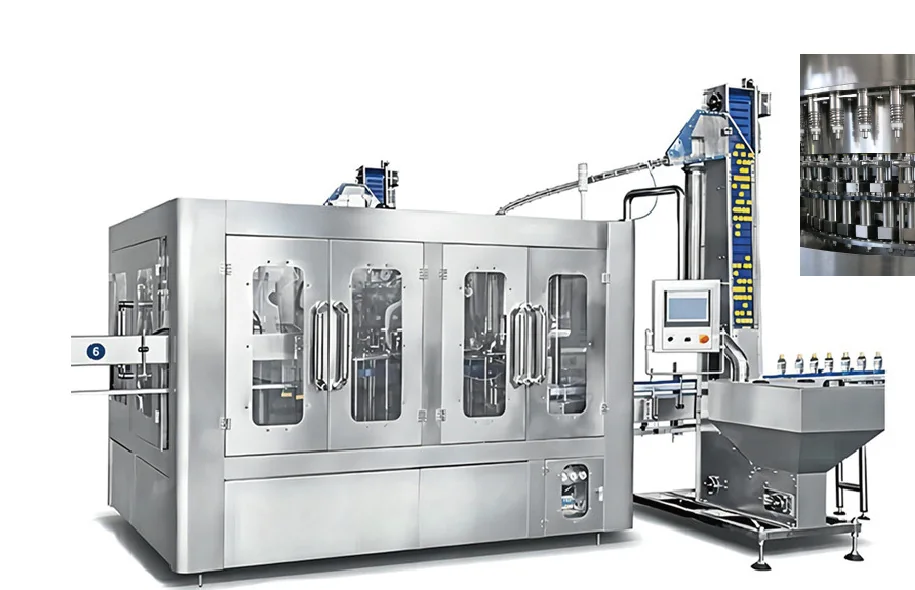
Centro de enchimento
Separe estado e motivo da parada.
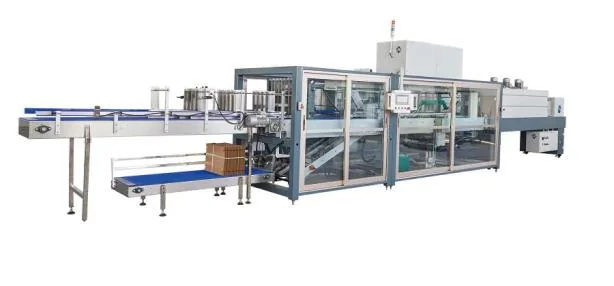
Embalagem a jusante
Confira a capacidade de receber a saída.
Referência representativa de equipamento. A configuração final é específica do projeto. Fonte: Catálogo Allot Tech 2026.
Ponto de revisão
Perguntas frequentes
Orientação de planejamento sujeita aos dados confirmados do projeto.
Trocar a máquina com maior tempo parada?
Não com base apenas nisso. Ela pode esperar por outra etapa; diferencie evento interno, recuperação e efeito na produção aceita.
PackML garante o significado dos sinais?
Não. É uma referência de termos; o mapeamento instalado e a documentação do fornecedor precisam confirmar o significado real.
E se o histórico não registrar microparadas?
Declare os limites de amostragem e horário. Uma observação autorizada mais precisa pode ser necessária; dados ausentes não equivalem a perda zero.
O que torna uma solicitação de melhoria tecnicamente revisável?
Envie cronologia e incerteza, dicionário de estados, posições dos contadores e níveis iniciais/finais dos pulmões. Defina a decisão e diferencie observação de hipótese. Peça que identifiquem provas faltantes antes de recomendar substituição; um orçamento sozinho não comprova ganho de produção.
Ponto de revisão