Prüfpunkt
Warum liefert Ihre Wasserabfülllinie zu wenig Gutmenge?
Ein stillstehender Füller braucht nicht automatisch mehr Leistung. Erst die Zustandsdefinition und die Ereigniskette zeigen, welche Investition überhaupt geprüft werden sollte.
Direkte Antwort
Warum bleibt eine Wasserabfülllinie unter dem erwarteten Ausstoß?
Prüfpunkt 01
Zustand und Stillstandsgrund getrennt erfassen
Ordnen Sie jeden Steuerungstext einem beobachteten Zustand des Referenzformats zu. Betriebsart, Zustand und Ursache bleiben getrennte Felder. Gestoppt oder Suspended kann verschiedene Gründe zusammenfassen; ein fehlender Alarm beweist keine Produktionsbereitschaft. Wenn Flaschen weiterlaufen, aber die Gutmenge niedrig bleibt, Ausschuss, Sperrbestand und Zählpunkte abstimmen, bevor Sie Wartezeiten als Erklärung wählen.
- Signalquelle, Zeitstempel und Zustandspriorität mit der verantwortlichen Fachkraft bestätigen.
- Sicherheit, Qualitätssperren und geplante Stopps getrennt halten; keine Verriegelung überbrücken.
Prüfpunkt 02
Eine gemeinsame Zeitbasis herstellen
Nutzen Sie dieselbe Beobachtungsperiode. Dokumentieren Sie Zeitzone, Uhrenversatz, Abtastintervall und Datenlücken. Ergänzen Sie Zustandswechsel, Grundcodes, Pufferstände und eindeutig definierte Zähler. Liegen Ereignisse innerhalb der zeitlichen Unsicherheit, bleibt ihre Reihenfolge offen.
- Rohzeitstempel erhalten und jede zeitliche Korrektur begründen.
- Vor- und nachgelagerte Signale prüfen, nicht nur die Alarmzahl des Füllers.
Prüfpunkt 03
Weitergegebenes Warten nicht als zusätzlichen Linienverlust zählen
Rechenbeispiel, keine Kundendaten: Der Packer ist von 10:00:00 bis 10:01:00 gestört; der Füller von 10:00:20 bis 10:01:20 blockiert. Beide melden 60 Sekunden, davon 40 gleichzeitig. Die Vereinigungsdauer beträgt 80 statt 120 Sekunden. Verkaufsfähiger Ausstoßverlust erfordert zusätzlich Zwischenbestand und Gutmengenzähler am Linienende.
- Den ersten Fehler als möglichen Auslöser behandeln, nicht als bewiesene Grundursache.
- Die 20 Sekunden Wiederanlauf nach Packerstart im Protokoll sichtbar lassen.
Prüfpunkt 04
Vor der Hardwareentscheidung die Nachweise prüfen
Wiederholen Sie die Beobachtung beim gleichen Format nach freigegebenem Verfahren. Materialmangel lenkt zur Versorgung, Rückstau zur Abgabe und nachgelagerten Aufnahmefähigkeit. Ein interner Fehler braucht eine eigene Untersuchung. Erst danach Geschwindigkeitsreserve, Puffer oder Maschinentausch bewerten.
- Format, Zustandsverzeichnis, Zeitverlauf, Belegung und Gut-/Ausschusszählpunkte einreichen.
- Unbekannte Werte kennzeichnen; Verbesserungen am stabilen akzeptierten Ausstoß belegen.
Prüfpunkt 05
Eine überprüfbare Maßnahme statt nur eines Versprechens verlangen
Ein schnellerer Packer, zusätzlicher Förderer oder eine Steuerungsänderung muss zu einem beobachteten Ereignis passen. Fragen Sie, welche Bedingung sich ändert, warum dadurch Warten sinkt und welcher Befund die Erklärung widerlegen würde. Referenzformat, Messfenster, Zählgrenze und zulässige Betriebsbedingungen vor dem Vergleich festlegen. Den Umlaufbestand am Anfang und Ende prüfen: Ein Kurzversuch wirkt besser, wenn Vorrat verbraucht wird oder unfertige Ware zunimmt. Bei mehreren gleichzeitigen Änderungen nur das gemeinsame Ergebnis ausweisen, nicht den gesamten Gewinn einem Bauteil zuschreiben.
- Je Vorschlag erwartete Änderung, verantwortliche Prüfung und Nachweise für Annahme oder Verwerfung der Erklärung dokumentieren.
- Mehrere repräsentative Fenster, akzeptierte Mengen, Ausschuss und Erholung vergleichen; geändertes Material, Medien oder Personal offenlegen.
Terminologiegrundlage, keine Anlagenzertifizierung
| Aufzeichnung | Beispielintervall | Dauer |
|---|---|---|
| Interne Packerstörung | 10:00:00–10:01:00 | 60 s |
| Füller blockiert | 10:00:20–10:01:20 | 60 s |
| Vereinigung; 40 Sekunden Überlappung | 10:00:00–10:01:20 | 60 + 60 − 40 = 80 s |
Anlagenbilder als Schnittstellenbeleg, nicht als Modellzusage verwenden.
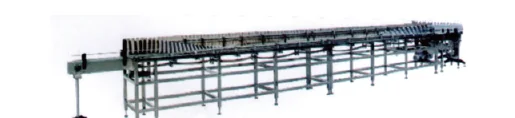
Flaschenzufuhr
Den Zulauf vor dem wartenden Füller prüfen.
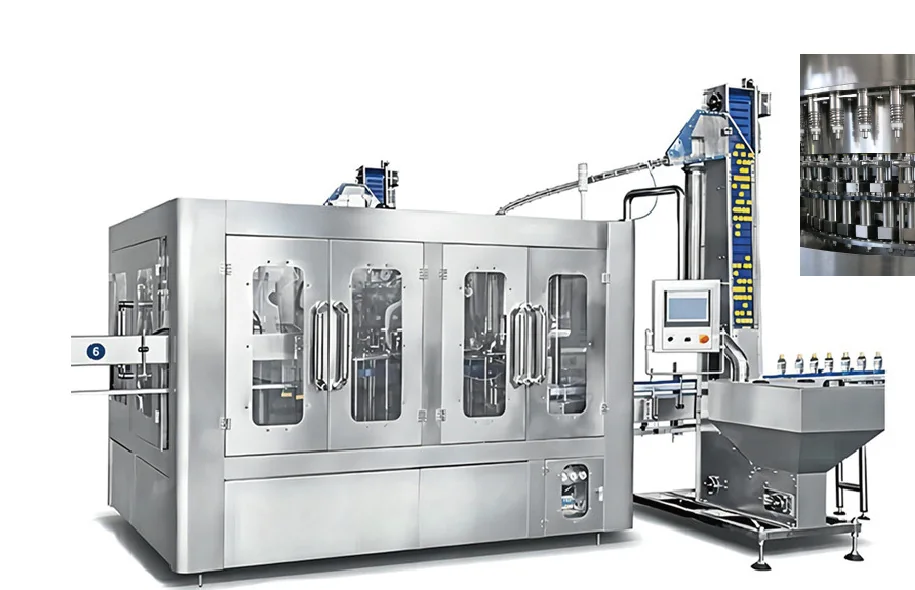
Füllzentrum
Zustand und Stillstandsgrund unterscheiden.
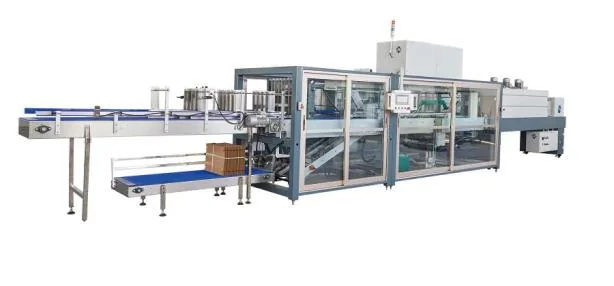
Nachgelagerte Verpackung
Die Aufnahmefähigkeit der nachgelagerten Anlage prüfen.
Repräsentative Anlagenreferenz. Die endgültige Konfiguration ist projektspezifisch. Quelle: Allot Tech Katalog 2026.
Prüfpunkt
Häufige Fragen
Planungshinweise, die durch bestätigte Projektdaten zu prüfen sind.
Die Maschine mit dem längsten Stillstand ersetzen?
Nicht allein deshalb. Sie kann auf andere Anlagen warten; interne Ereignisse, Wiederanlauf und Gutmengenauswirkung zuerst trennen.
Belegt PackML die Bedeutung meiner Signale?
Nein. Die Terminologie ist eine Orientierung; die installierte Zuordnung und Lieferantendokumentation müssen die tatsächliche Bedeutung bestätigen.
Was tun bei nicht erfassten Kurzstopps?
Zeit- und Abtastgrenzen angeben und gegebenenfalls eine freigegebene höher aufgelöste Beobachtung nutzen. Fehlende Daten bedeuten nicht null Verlust.
Welche Unterlagen machen eine Umbauanfrage technisch prüfbar?
Übermitteln Sie Ereigniszeiten samt Unsicherheit, Zustandsverzeichnis, Zählerpositionen sowie Pufferstände am Anfang und Ende. Eine klare Entscheidungsfrage stellen und Beobachtung von Hypothese trennen. Fehlende Nachweise vor einem Tausch benennen lassen; ein Angebot allein belegt keinen Ausstoßgewinn.
Prüfpunkt