Point de revue
Pourquoi votre ligne d’eau perd-elle de la production bonne ?
Le temps d’arrêt d’une remplisseuse ne suffit pas à justifier son remplacement. Vérifiez la signification des états et le premier événement observable avant de décider.
Réponse directe
Pourquoi une ligne d’embouteillage d’eau reste-t-elle sous le débit attendu ?
Point de revue 01
Valider le vocabulaire de chaque automate
Pour le format étudié, associez chaque libellé à une condition réellement observée. Séparez mode, état et motif d’arrêt. Un état arrêté ou suspendu peut regrouper plusieurs situations ; l’absence d’alarme ne confirme pas à elle seule que la machine est prête. Si les bouteilles circulent mais que le comptage bon reste faible, rapprochez rebuts, retenues et points de comptage avant de conclure à une attente.
- Faites valider source du signal, priorité et horodatage par le responsable technique.
- Isolez sécurité, retenue qualité et arrêts planifiés ; ne contournez aucun interverrouillage.
Point de revue 02
Aligner les événements sans inventer leur ordre
Fixez une fenêtre commune et documentez fuseau horaire, décalage des horloges, pas d’acquisition et données manquantes. Ajoutez transitions, motifs, niveaux de tampon et points de comptage. Lorsque deux événements sont plus proches que l’incertitude temporelle, leur ordre reste indéterminé.
- Conservez les horodatages bruts et la justification des corrections.
- Examinez les machines voisines plutôt que le seul total d’alarmes de la remplisseuse.
Point de revue 03
Distinguer propagation et durée de ligne
Exemple pédagogique, pas une mesure client : l’emballeuse est en défaut de 10:00:00 à 10:01:00 ; la remplisseuse est bloquée de 10:00:20 à 10:01:20. Chaque intervalle dure 60 secondes et ils se chevauchent pendant 40 secondes. Leur union dure 80 secondes, non 120. L’effet sur les produits vendables exige aussi stocks intermédiaires et comptages bons en sortie.
- Le premier défaut est un événement initiateur possible, pas une cause racine démontrée.
- Gardez visibles les 20 secondes de reprise après le redémarrage de l’emballeuse.
Point de revue 04
Choisir l’intervention à partir d’un dossier
Répétez l’observation sur le même format suivant les procédures autorisées. Une attente amont oriente vers l’alimentation ; un blocage vers l’évacuation et l’acceptation aval. Un défaut interne demande une enquête distincte. Faites examiner le dossier avant de commander vitesse supplémentaire, accumulation ou remplacement.
- Joignez format, dictionnaire des états, chronologie, occupation et comptages bons/rebuts.
- Signalez les inconnues et vérifiez ensuite le débit accepté durable ; cette analyse ne valide pas la sécurité.
Point de revue 05
Exiger une proposition que les mesures peuvent réfuter
Une emballeuse plus rapide, un convoyeur supplémentaire ou un changement de commande doit répondre à un événement observé. Demandez quelle condition changera, pourquoi l’attente diminuera et quel résultat contredirait l’explication. Convenez du format, de la période, du comptage et des conditions autorisées avant comparaison. Vérifiez l’encours au début et à la fin : un essai court peut sembler meilleur en consommant le stock accumulé ou en laissant plus de produits inachevés. Si plusieurs changements coïncident, annoncez un résultat combiné plutôt que le gain d’un seul composant.
- Pour chaque proposition, notez changement attendu, responsable de revue et preuves permettant d’accepter ou d’écarter l’explication.
- Comparez plusieurs fenêtres représentatives, comptages acceptés, rebuts et reprise ; déclarez les changements de matières, utilités ou personnel.
Référence de vocabulaire, sans certification de machine
| Observation | Intervalle illustratif | Durée |
|---|---|---|
| Défaut interne de l’emballeuse | 10:00:00–10:01:00 | 60 s |
| Remplisseuse bloquée | 10:00:20–10:01:20 | 60 s |
| Union ; chevauchement de 40 secondes | 10:00:00–10:01:20 | 60 + 60 − 40 = 80 s |
Utiliser l’image pour examiner l’interface, pas comme promesse de modèle final.
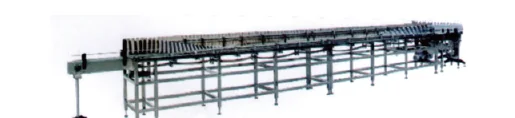
Alimentation en bouteilles
Vérifiez l’alimentation amont de la remplisseuse.
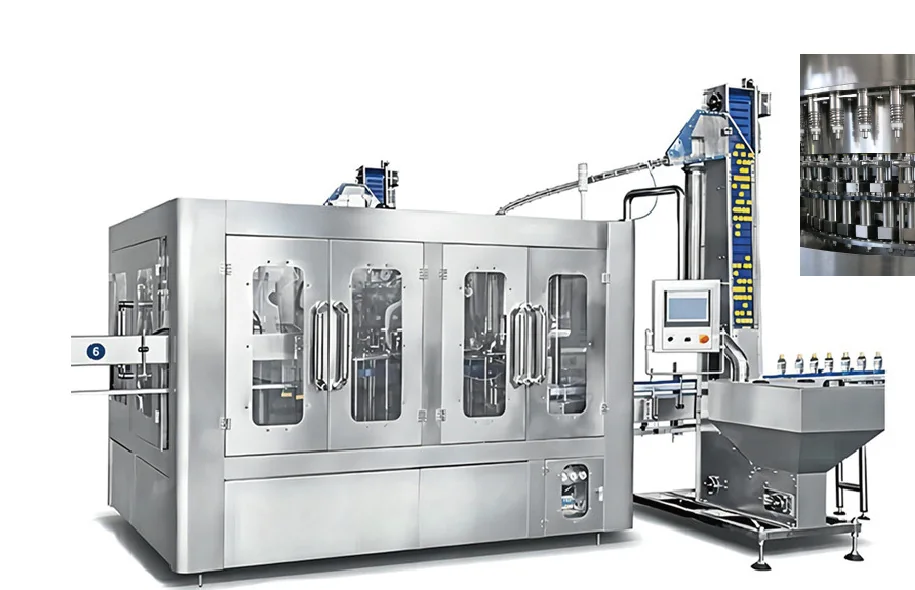
Centre de remplissage
Séparez état et motif d’arrêt.
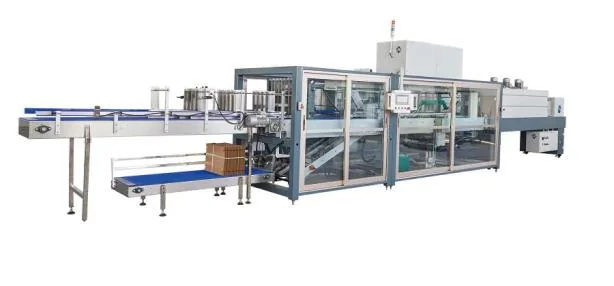
Emballage aval
Vérifiez l’acceptation de la production en aval.
Référence d’équipement représentative. La configuration finale est propre au projet. Source : catalogue Allot Tech 2026.
Point de revue
Questions fréquentes
Conseils de planification soumis aux données confirmées du projet.
La machine la plus arrêtée doit-elle être remplacée ?
Pas sur ce seul critère. Elle peut subir une attente propagée ; séparez événement interne, reprise et effet sur la sortie acceptée.
PackML suffit-il pour interpréter mes signaux ?
Non. C’est une référence terminologique ; le mapping installé et la documentation du fournisseur doivent confirmer leur signification.
Que faire si l’historique ignore les arrêts courts ?
Déclarez les limites d’acquisition. Une observation autorisée plus fine peut être nécessaire ; une donnée absente n’est pas une perte nulle.
Que transmettre pour une revue technique d’amélioration ?
Envoyez la chronologie avec son incertitude, le dictionnaire des états, les positions des compteurs et les niveaux de tampon initial et final. Formulez la décision et distinguez observations et hypothèses. Faites identifier les preuves manquantes avant le remplacement ; un devis seul ne démontre pas un gain de débit.
Point de revue