评审要点
怎样验收瓶装水整线合格产出
把报价中的产量承诺转为采购与工程人员可以共同核查的证据,不把单台灌装速度当作整线产出。
直接回答
什么证据才能证明生产线达到约定产量?
在约定瓶型、包装和连接设备范围下,用约定末端计数点记录完整时间窗口内的合格瓶数或完整合格包数,同时核对废品、隔离品、在制品及停机干预。单台灌装机的短时演示不能证明安装后整线的持续合格产出。
评审要点 01
区分工厂具备的测试条件与整线承诺
FAT只能证明工厂实际连接、实际材料和实际条件下的表现。若最终包装机、输送或现场公用工程未到位,应明确缺少的证据。SAT检查现场安装组合,测试名称本身并不说明验证范围。
- 记录纳入设备、保留旧机、模拟信号及临时公用工程。
- 将依赖现场最终条件的项目列为待验证。
- 本页处理产出证据,不替代发运批准或完整项目交付。
评审要点 02
开机前固定计数点和时间窗口
假设要求8小时内产出40000合格瓶,则同一窗口平均需达到5000合格瓶/小时。短时超过5000并不能证明整个窗口满足要求。
- 固定瓶子、瓶盖、标签和最终包装。
- 提前约定正常补料、停机和换型是否包含在窗口内。
- 保留总经过时间,单列事先约定的扣除时间;按完整合格包计数时使用真实每包瓶数。
评审要点 03
记录停机后的恢复而不只看稳定速度
关联最先发生的停机、传播的缺料或堵塞状态,以及合格成品重新出现的时刻。多台机器同时停止,不能相加成多段独立整线停机时间。
- 仅由合格人员执行批准的测试程序,不得绕过防护或安全功能。
- 记录补料、人工干预、参数调整和原始时间戳。
- 保存计数原始值、质量处置与实际运行条件。
评审要点 04
按证据区分通过、失败与未测试
高速运行但成品不合格,不等于达到合格产出。区分已证明、失败、未测试及有条件结论。材料或接口改变后,评估哪些证据需要重做,不直接套用原通过结论。
- 为偏差指定责任人、纠正措施、证据和复测条件。
- 计数不一致应保留为未解决事项,不编造废品数量填平差额。
- 提供需求及非保密测试记录,讨论还缺哪些性能证据。
| 测试组合 | 可提供的证据 | 仍需验证 |
|---|---|---|
| 独立灌装机短时试机 | 所测瓶型与条件下的单机表现 | 连接包装与持续整线产出 |
| 使用替代条件的工厂联机测试 | 已记录临时配置的表现 | 最终材料、现场条件与缺失设备 |
| 按批准瓶型进行现场联机测试 | 约定窗口内的产出与事件 | 未测瓶型、条件变化和未关闭偏差 |
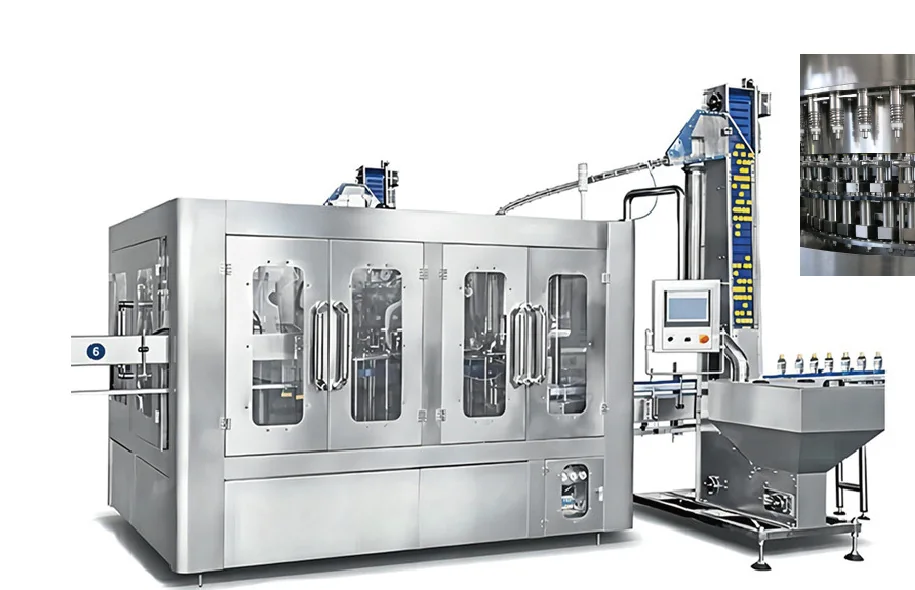
画册设备参考
设备图片用于核对接口,不代表最终型号承诺。
设备、产能、物料、公用工程和接口条件均需按项目确认。
评审要点
常见问题
以下为规划参考,最终以已确认项目数据为准。
FAT通过就能证明现场班产吗?
只能在实际测试的连接范围、条件与持续时间内作出结论。现场依赖和未连接接口仍需验证。
所有整线都应采用同一测试时长吗?
不是。应在测试前根据实际需求和待验证行为约定,不能用统一小时数代替项目判断。
待质量判定的隔离瓶能算合格产出吗?
在约定标准下尚未完成处置时不能计为已接受产出。单独记录其去向,避免与合格品或在制品重复计数。
评审要点