评审要点
如何计算瓶装水生产线产能并做好整线平衡
购买更快的主机前,先确认水处理、供瓶、灌装、贴标和包装能否按同一种瓶型与包装组合持续运行。
直接回答
整条瓶装水生产线的瓶/小时产能怎么算?
把净产品水流量和每分钟包装数换算成同一种瓶型的瓶/小时,再与吹瓶、灌装、贴标的兼容速度比较。最小值是初步筛查上限,不等于最终合格产出承诺。
评审要点 01
计算示例:500毫升瓶,每包12瓶
以下是假设算例,不是Allot Tech设备参数或客户实绩。假设净产品水为3,600升/小时,吹瓶7,000瓶/小时,灌装6,000瓶/小时,贴标6,500瓶/小时,包装8包/分钟。
- 供水折算:3,600 ÷ 0.5 = 7,200瓶/小时;必须使用净产品水,不能用原水进水量代替。
- 包装折算:8 × 12 × 60 = 5,760瓶/小时。
- 五项最小值为5,760瓶/小时。只提高灌装机铭牌速度,不能解除这个包装限制。
评审要点 02
把每天的订单换算为真正需要的速度
假设每天需要40,000瓶合格产品,有8小时净运行时间,则需要5,000合格瓶/小时。如果质量合格率为98%,同一运行时段内约需5,102毛产瓶/小时。如果8小时还包括停机,就应先扣除停机或显式计算开动率,不能把排班时间称为净运行时间。
- 先确认需求单位是瓶、包还是箱。
- 记录实际换型、清洗和计划停机安排。
- 已经包含停机及废品的实测合格平均产量,不应再次乘同一组OEE损失系数。
评审要点 03
批准扩产前需要什么证据
对上述算例,应使用真实包装组合测试包装机,并计入换膜、补箱及停机后的恢复。比较实测合格包数和订单需求。包装提速后,灌装可能成为新的限制点,不能只验收单台机器。
- 提供瓶型图、每包瓶数、各模块速度及废品记录。
- 同步记录积放区占用、重新启动过程和接口处公用工程条件。
- 带上产能表和目标合格产量,再讨论设备替换或控制、积放改进。
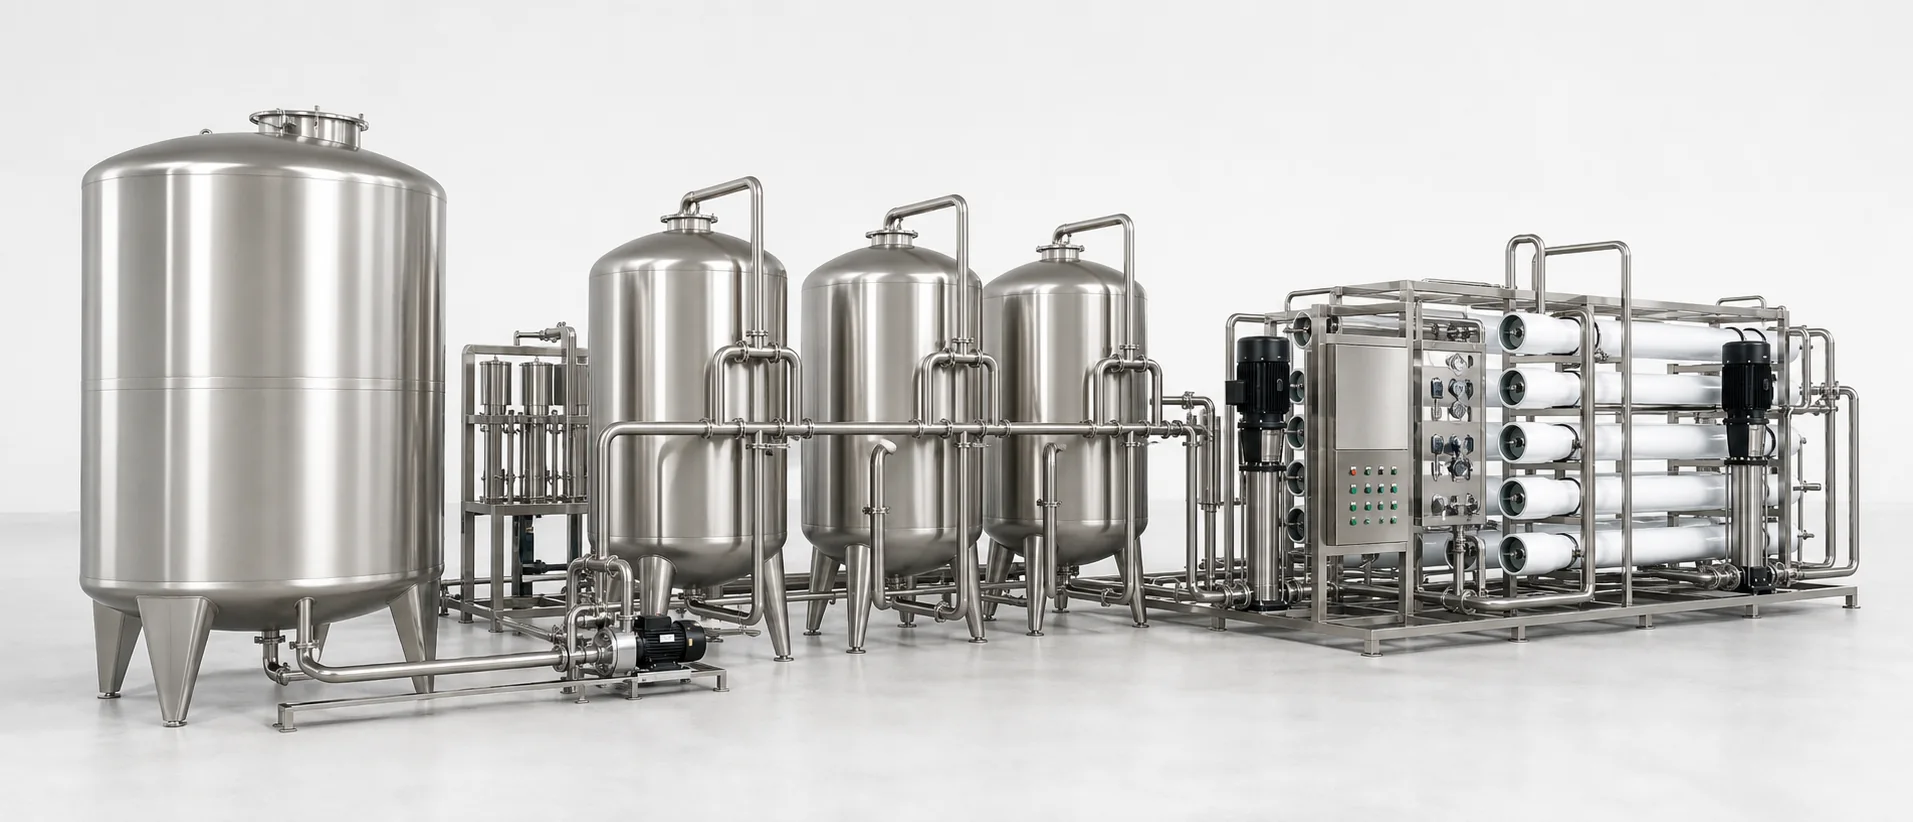
画册设备参考
设备图片用于核对接口,不代表最终型号承诺。
设备、产能、物料、公用工程和接口条件均需按项目确认。
评审要点
常见问题
以下为规划参考,最终以已确认项目数据为准。
8包/分钟相当于多少瓶/小时?
每包12瓶时为5,760瓶/小时;每包6瓶时为2,880瓶/小时,前提是该包装组合仍可保持相同循环速度。
500毫升改成1升,整线产能一定减半吗?
固定净供水量对应的瓶数会减半,但吹瓶、灌装和包装速度可能按不同规律变化,应逐项重新计算。
设备之间都留10%的速度余量就够了吗?
没有通用比例。应依据短停、可用积放、瓶体稳定性和恢复过程确定余量,并用整线试验验证。
评审要点