Point de revue
Réduire le changement de format en identifiant les tâches limitantes
Mesurez toute la période de reprise, distinguez la charge des tâches du temps écoulé de transition et vérifiez si la modification rétablit plus tôt la production acceptée convenue.
Réponse directe
Comment réduire le temps de changement de format sans masquer les pertes ?
Point de revue 01
Fixer une référence reproductible avant de modifier la méthode
Choisissez une transition importante pour le programme de production, avec les mêmes révisions sortante et entrante, la même base d’effectif et le même point de mesure final. Conservez les horodatages de chaque tâche, de la première production nouvelle acceptée et de son régime soutenu. Relevez rejets, consommation de matières et interventions inhabituelles avec le temps, pour qu’un redémarrage plus rapide ne masque pas davantage de déchets.
- Ne mélangez pas les temps de couples de références sans rapport dans une même affirmation d’amélioration.
- Relevez à la fois les minutes écoulées et l’effectif : une période plus courte avec plus de personnes repose sur une autre base d’exploitation.
- Utilisez les procédures approuvées en vigueur. L’observation et le chronométrage ne doivent pas perturber la sécurité des opérations.
Point de revue 02
Distinguer la préparation du travail qui nécessite l’arrêt
Vérifiez si l’identification des pièces, les contrôles documentaires et la préparation des consommables peuvent être réalisés avant la transition, sans entrer dans une zone restreinte ni perturber la production. Le travail exigeant consignation, retrait et contrôle des matières précédentes, étapes d’hygiène approuvées ou vérification des premières unités reste soumis à la procédure requise. Déplacer une tâche hors de l’arrêt mesuré ne supprime ni sa main-d’œuvre ni son coût matière.
- Associez une révision de pièce ou recette et un responsable à chaque tâche de préparation.
- Le travail parallèle n’est possible que si les accès, les effectifs, les dépendances machine et les procédures de sécurité le permettent.
- Relevez l’attente d’outils, de matières, d’une validation ou d’une tâche précédente au lieu de la cacher sous « réglage ».
Point de revue 03
Exemple : 46 minutes de tâches peuvent occuper une période de 38 minutes
Séquence illustrative indépendante : la minute 0 correspond à la dernière unité sortante acceptée au point final convenu. Le retrait et le contrôle approuvés des matières précédentes occupent les minutes 0–6. La conversion mécanique dure ensuite de 6–22, pendant qu’une tâche distincte de recette autorisée se déroule de 6–14. Les contrôles des premières unités vont de 22–28 et la reprise vérifiée de 28–38, jusqu’au régime soutenu convenu. Les tâches totalisent 6 + 16 + 8 + 6 + 10 = 46 minutes, mais le temps écoulé est de 6 + max(16,8) + 6 + 10 = 38 minutes. Il s’agit d’un exemple de dépendances, pas d’une instruction d’exploitation ni d’un résultat client mesuré.
- La période de transition ne signifie pas nécessairement 38 minutes sans aucune production : de nouvelles unités acceptées peuvent apparaître pendant la reprise. Conservez leurs comptages et les états réels d’arrêt et de marche dans le relevé de production.
- Réduire uniquement la tâche de recette de 8 à 4 minutes ne change pas la fin à 38 minutes.
- Si une modification approuvée réduit la tâche mécanique de 16 à 11 minutes, toutes les autres conditions restant identiques, la période hypothétique devient 33 minutes.
- Les cinq minutes de potentiel calculé ne garantissent pas une production commercialisable supplémentaire ; confirmez répétabilité, qualité et reprise en aval.
Point de revue 04
Vérifier le gain et décider si une modification matérielle est nécessaire
Répétez la même transition après une modification documentée et présentez la plage observée, pas seulement l’essai le plus rapide. Rendez visibles les changements d’effectif, de matières, de contrôles qualité et de réseaux auxiliaires. Confirmez si la production acceptée en fin de ligne revient plus tôt et si la perte s’est déplacée vers une autre tâche ou machine.
- Si la préparation ou l’attente détermine la fin, examinez ces preuves avant d’acheter une automatisation d’une tâche sans lien avec la limite.
- Si une limite mécanique vérifiée subsiste, comparez une modification technique ou un remplacement par rapport à la transition concernée et à la production demandée.
- Ne contournez pas les protecteurs, interverrouillages, exigences de consignation ou contrôles d’hygiène et de qualité pour raccourcir le temps. Transmettez une chronologie non confidentielle et les équipements conservés pour étude.
Référence de la méthode
| Tâche | Début → fin, minutes | Durée de tâche | Dépendance |
|---|---|---|---|
| Retrait et contrôle approuvés des matières précédentes | 0 → 6 | 6 minutes | Requis avant les deux tâches de conversion. |
| Conversion mécanique | 6 → 22 | 16 minutes | Détermine le démarrage suivant dans cet exemple. |
| Tâche de recette autorisée | 6 → 14 | 8 minutes | Parallèle uniquement dans les conditions approuvées indiquées. |
| Vérification des premières unités | 22 → 28 | 6 minutes | Attend la fin des deux tâches de conversion. |
| Reprise vérifiée | 28 → 38 | 10 minutes | Se termine à la production acceptée et soutenue convenue. |
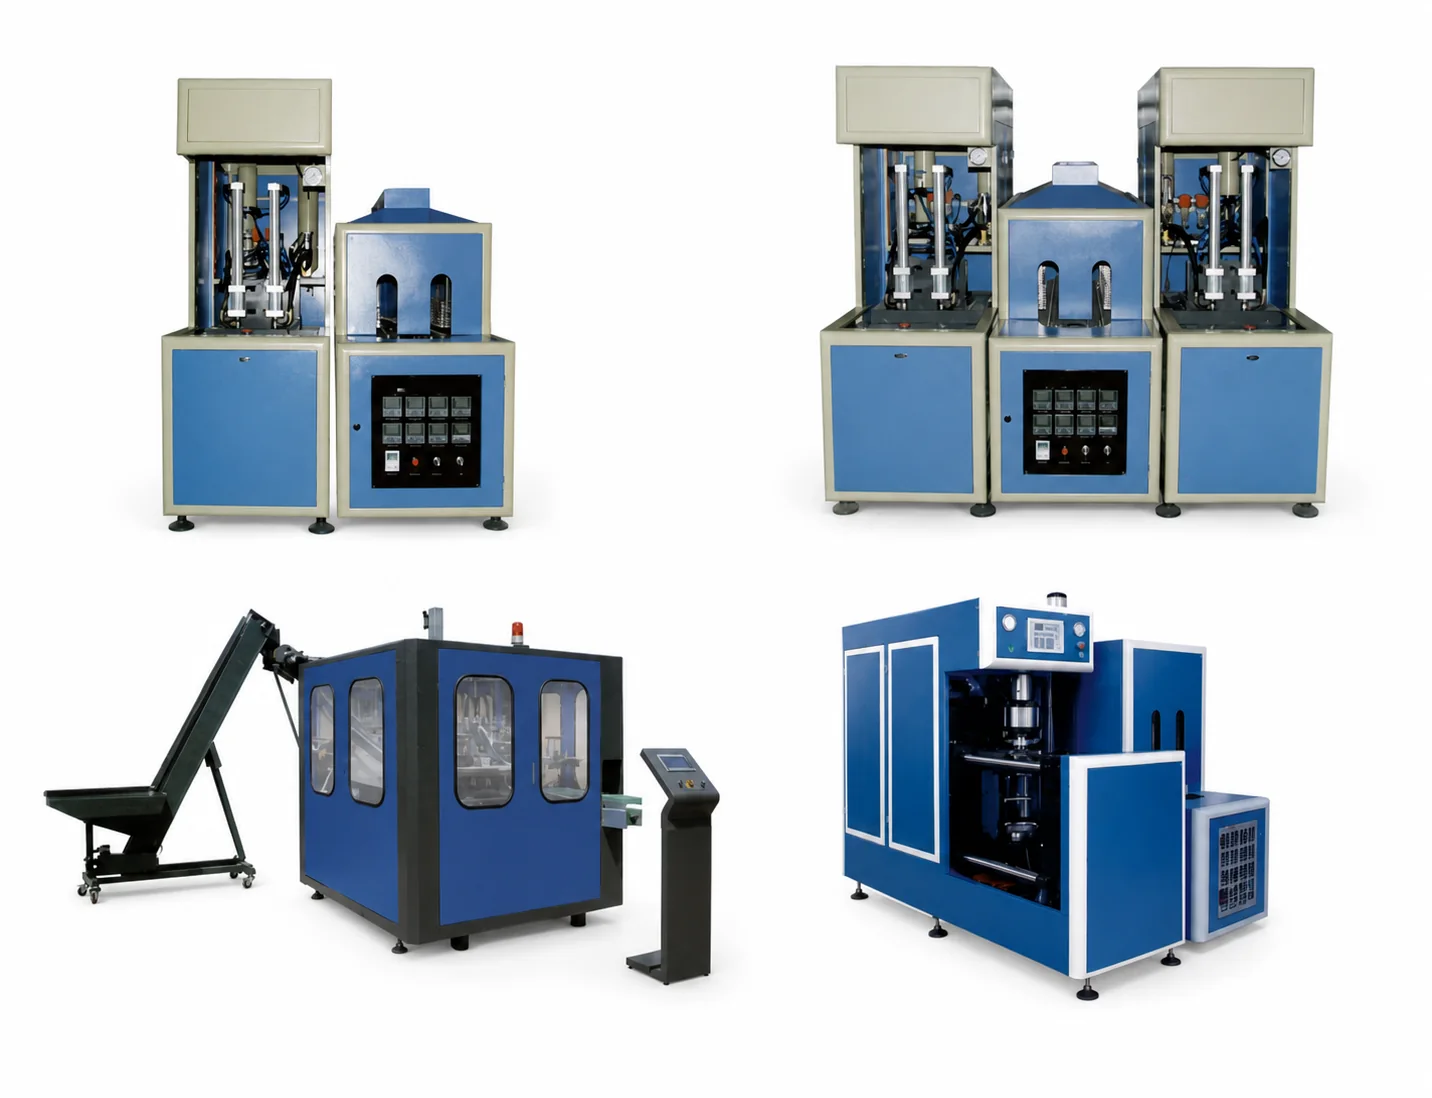
Référence catalogue
Utiliser l’image pour examiner l’interface, pas comme promesse de modèle final.
L’équipement, la cadence, les matières, les utilités et les interfaces sont confirmés pour chaque projet.
Point de revue
Questions fréquentes
Conseils de planification soumis aux données confirmées du projet.
La sortie de la première bouteille est-elle la bonne borne de fin ?
Pas si la borne convenue est une production acceptée et soutenue en fin de ligne. Relevez séparément première matière, première unité acceptée et production soutenue ; utilisez la même règle de fin avant et après modification.
Peut-on additionner les durées de tous les opérateurs pour obtenir l’arrêt de ligne ?
Non. Certaines tâches se chevauchent, tandis que d’autres périodes relèvent de l’attente ou de la reprise. Construisez la chronologie des dépendances et mesurez la période réelle en fin de ligne ; conservez la charge de travail comme mesure distincte.
Préparer les pièces pendant la marche supprime-t-il complètement le travail ?
Non. Cela peut raccourcir la période arrêtée si les conditions de sécurité l’autorisent, mais la préparation mobilise toujours main-d’œuvre, espace et matières. Relevez cette activité et tout changement d’effectif.
L’essai le plus court doit-il devenir le temps de changement garanti ?
Non. Vérifiez répétabilité, périmètre et conditions convenues. Une seule observation particulièrement rapide n’établit pas un engagement de production pour tous les formats ou opérateurs.
Point de revue